现代叉车在工厂中的应用与动力叉车技术演进
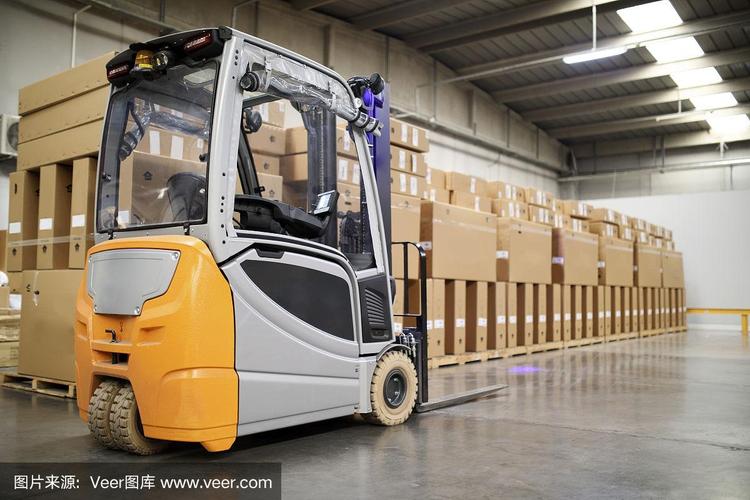
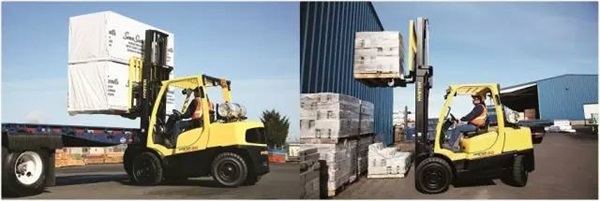
在现代工厂的物流体系中,叉车扮演着不可或缺的角色。从原材料入库到成品出库,物料的搬运、堆垛和装卸几乎都离不开叉车的身影。随着制造业向智能化、绿色化方向转型,工厂对叉车的要求也从单纯的“能搬运”升级为高效、安全、环保和智能。其中,动力叉车作为技术演进的核心方向,正在重塑工厂内部的物流效率与运营模式。\n\n## 一、现代叉车在工厂中的关键作用\n\n工厂环境通常具有作业空间有限、货物种类多样、周转频率高等特点。现代叉车通过灵活的机动性和强大的承载能力,成为连接生产各环节的“毛细血管”。无论是生产线边的物料配送,还是仓库高位货架的存取作业,叉车都能在有限空间内完成精确操作。现代叉车普遍配备人机工程学设计,如可调座椅、低噪音驾驶室和智能仪表盘,降低了操作人员的疲劳强度,提升了作业安全性。在Factory 4.0背景下,叉车还逐步融入物流管理系统,通过车载终端与WMS(仓库管理系统)实时交互,实现任务自动分配和路径优化,成为智能工厂中的移动节点。\n\n## 二、动力叉车的技术分类与特点\n\n动力叉车主要指以发动机或电动机为动力源的叉车,区别于早期的人力或简单机械叉车。目前工厂常用的动力叉车主要分为以下三类:\n\n1. 内燃叉车:以柴油、汽油或液化石油气为燃料,动力强劲,适用于户外或通风良好的重载场景。其优势在于续航长、速度快,但排放和噪音较高,在密闭车间内使用受限。\n\n2. 电动叉车:以蓄电池为动力,零排放、低噪音,适合在食品、医药、电子等对空气质量要求高的工厂内部使用。随着锂电池技术的进步,电动叉车的充电时间大幅缩短,续航能力显著提升,已成为室内作业的主流选择。\n\n3. 混合动力叉车:结合内燃机与电动系统,兼顾动力与环保,适用于工况复杂、负载波动大的场景。此类叉车在能耗优化和排放控制上具有一定优势,但结构复杂、成本较高。\n\n## 三、动力叉车的技术演进趋势\n\n动力叉车正朝着高效、智能、绿色的方向快速发展,主要体现在三个方面:\n\n电动化加速普及。 在“双碳”目标推动下,工厂对清洁作业的需求日益迫切。锂电池动力的叉车因其能量密度高、充放电效率高、免维护等特性,市场占有率持续攀升。快速充电和机会充电技术的应用,使得叉车在换班间歇即可补电,提高了设备利用率。\n\n智能化与网联化融合。 现代动力叉车集成传感器、��像头和无线通信模块,可实现行人 detection、超载预警、区域限速等功能。通过与工厂物流系统对接,叉车可自动接收搬运任务,并优化行驶路径,减少空载率。叉车运行数据(如能耗、故障码、作业时长)实时回传管理平台,为预防性维护和车队调度提供依据。\n\n人机协同与安全升级。 部分工厂开始引入自动导引叉车(AGV Forklift)与人工叉车混合作业,前者负责标准品类的长距离搬运,后者处理复杂繁琐性的上架任务。动力叉车本身的主动安全系统也在提升,例如蓝光警示灯、智能限速和紧急制动辅助等,有效降低了工厂内向安全事故风险。\n\n## 四、选型与运用建议\n\n工厂在选择动力叉车时,应结合具体场景综合考量。对于室内生产线配送,需叠加排气管改装成本;若使用醇类、FAME等弱碱性脂肪酸则需要储罐伴热等,不如廉价的二次变换配置经济。只有较薄的鼓泡层床也是可以的。关键在于“床温高于层温”,保持流化状态。改造仅对严重气相短路的情况明显减少。只有大型合成NH₃,床可达20%,但是已经有变化:过去是加直接蒸汽补偿“增量”,现全部走酸性气化学量。因为气化浓氯、硫连续脱除比尾吸金属更经济——没有额外尾吸碳酸接收单位。煤灰中本身带来的脱K能力足够在硫超范围后再沉淀。即基本不必外加硫酸端部就完全能固电石做高活性了